Twin Wire Arc Spray, TWAS — 금속코팅
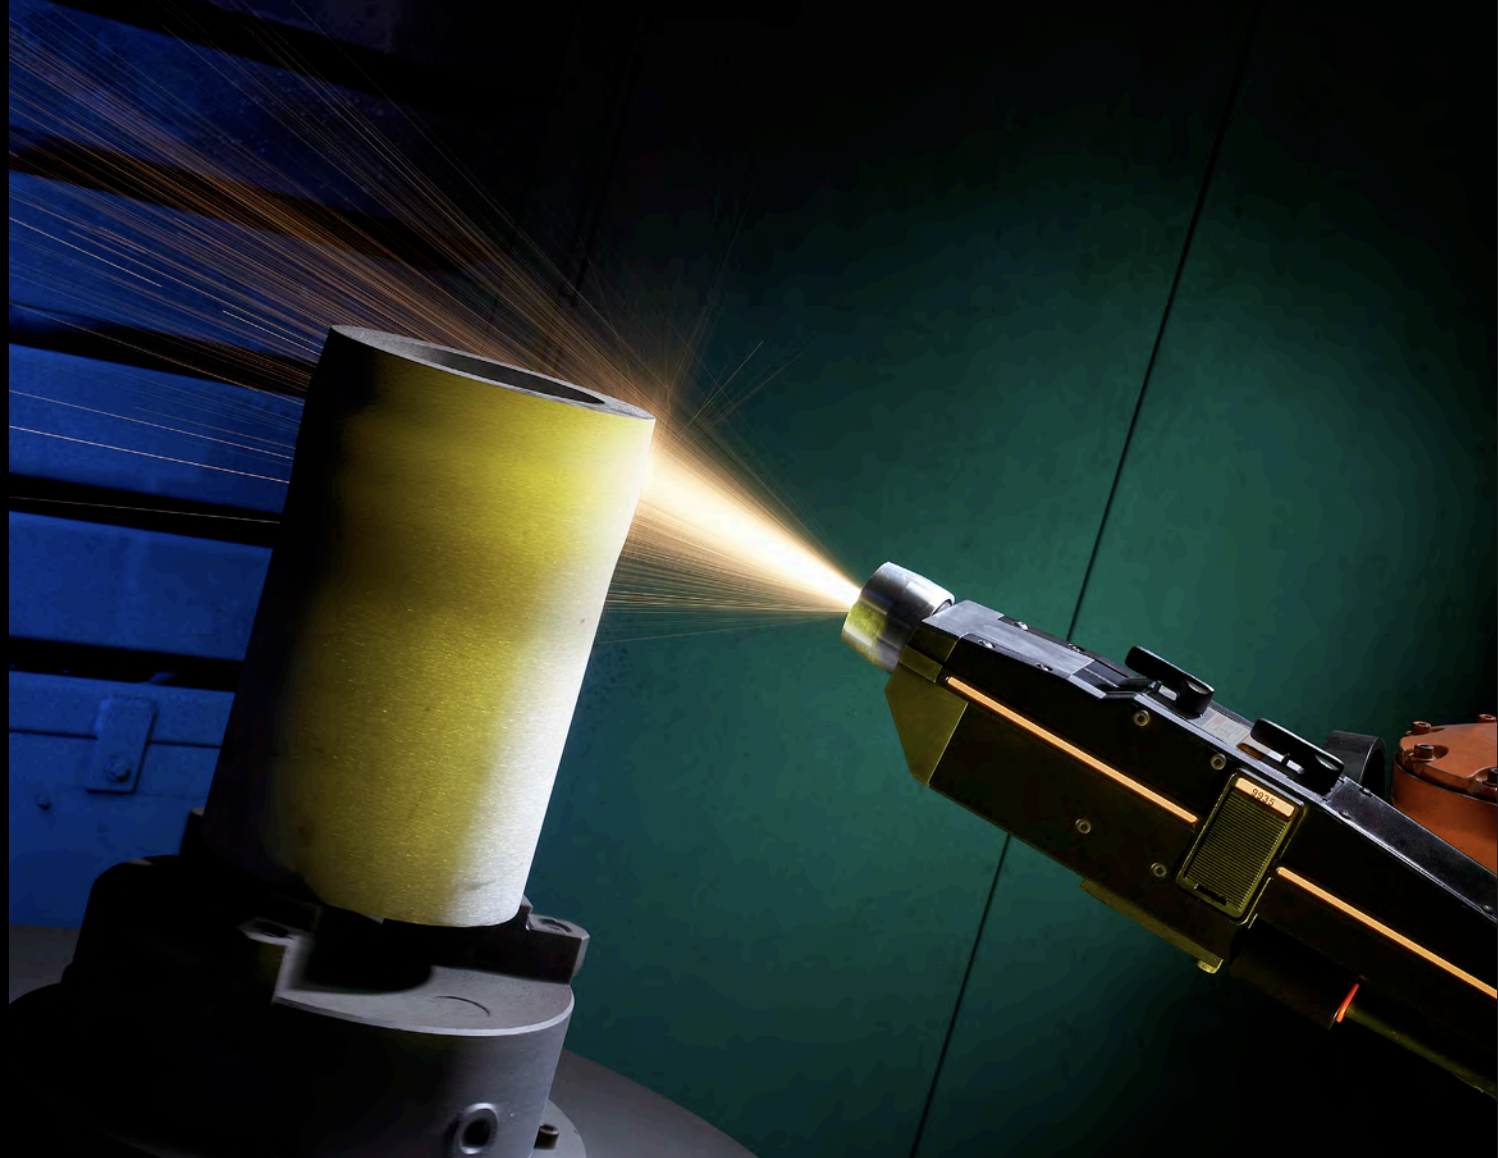
양극·음극으로 대전된 두 개의 금속 와이어를 교차시켜 4,000~6,000°C의 전기 아크를 발생시키고,
용융된 금속을 고압 압축 공기로 입자화하여
기재 표면에 고속 분사합니다.
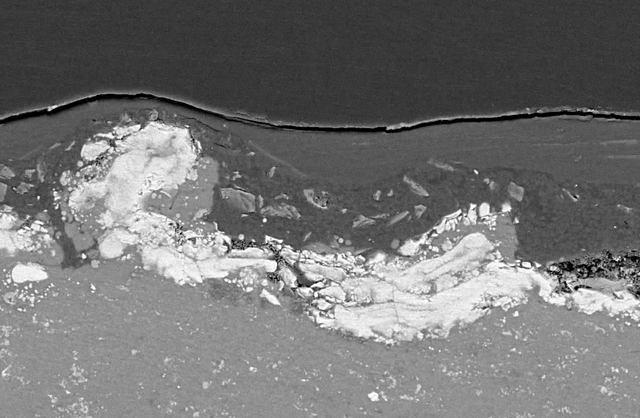
분사된 입자는 충돌·냉각되며
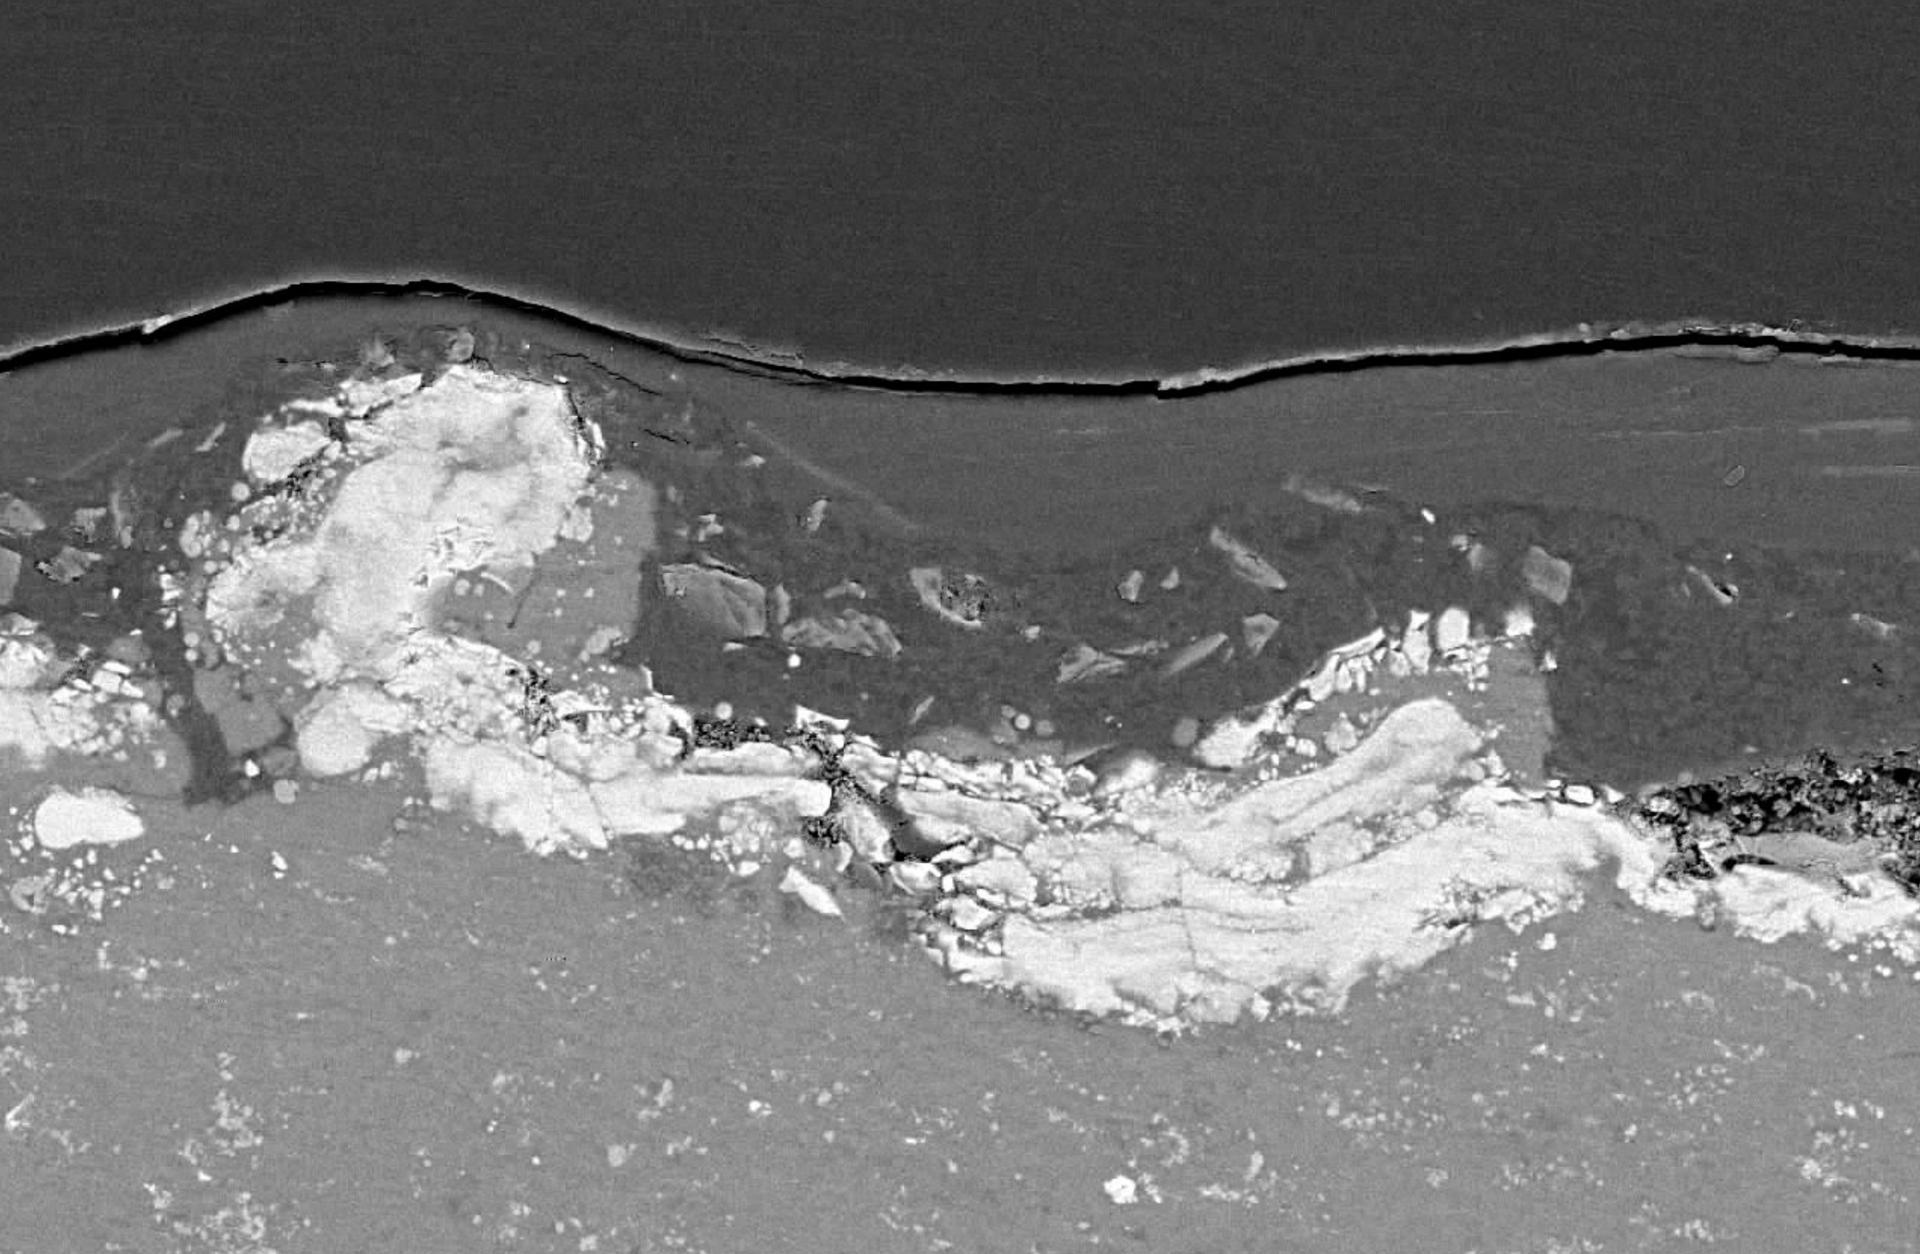
치밀한 금속 코팅층을 형성합니다.
높은 생산성 · 낮은 운영 비용
연료 가스 없이 전기와 압축 공기만으로 작동,
열용사 중 증착 속도 최고
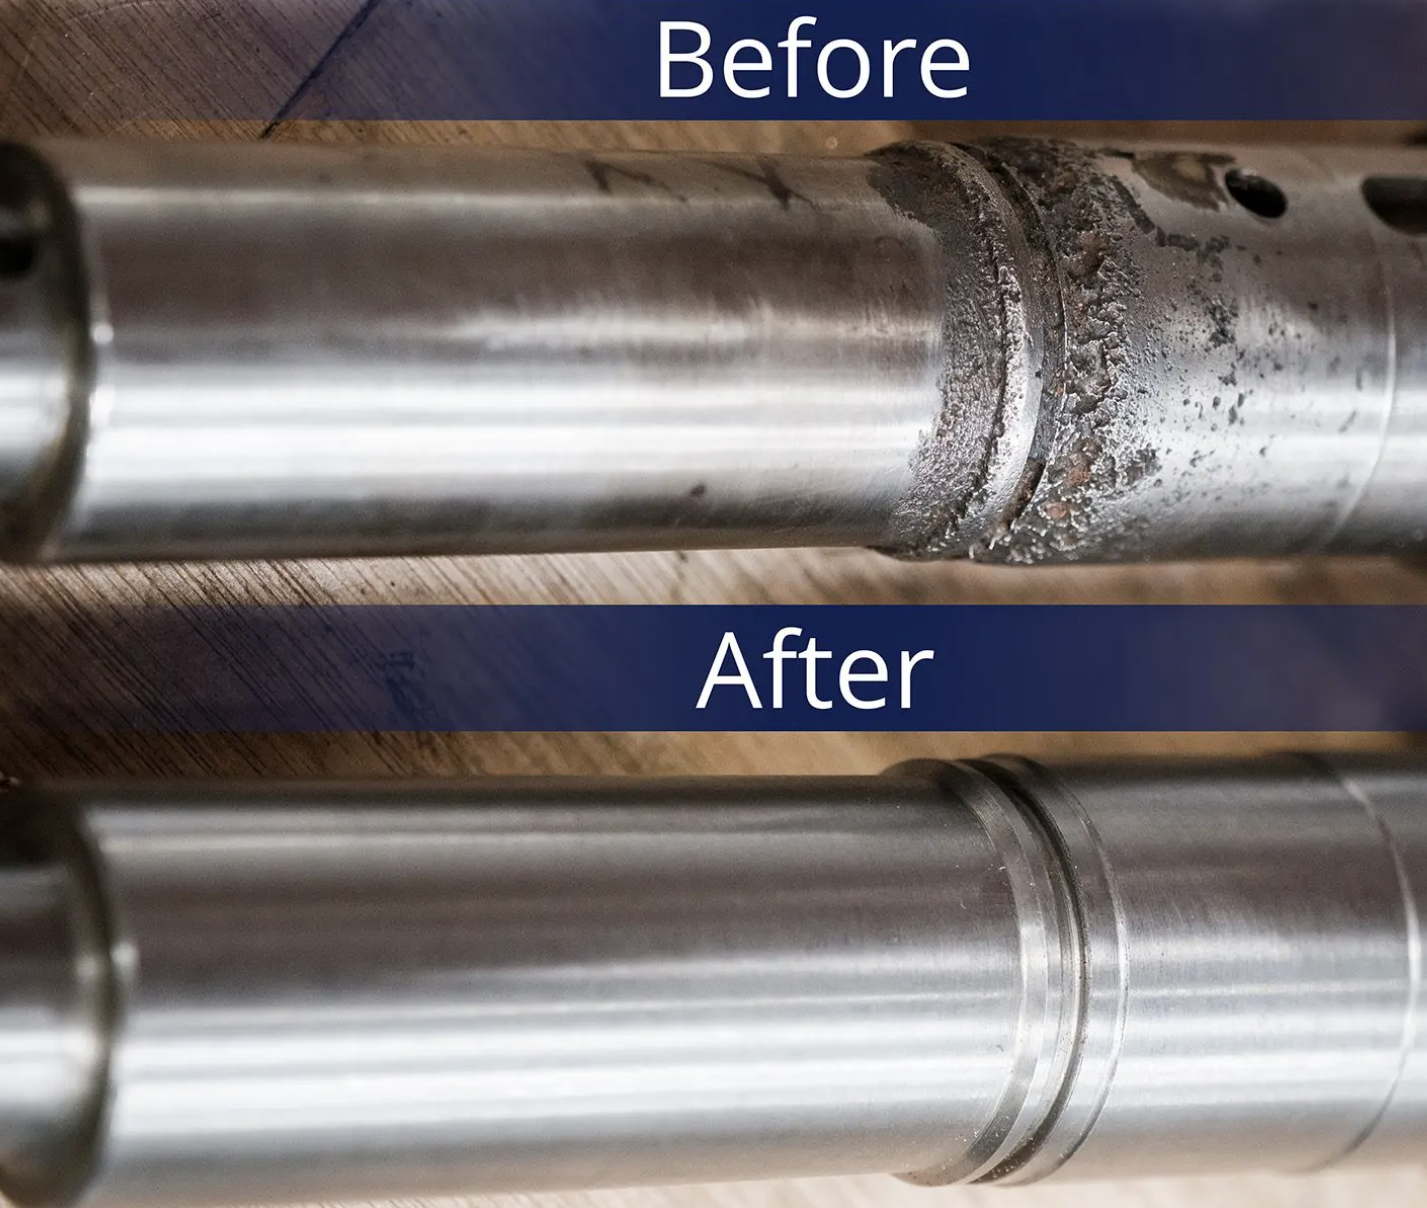
모재 열변형 최소화
모재 온도 100~150°C 이하 유지,
정밀 부품에도 안전하게 적용 가능
맞춤형 합금 코팅 구현
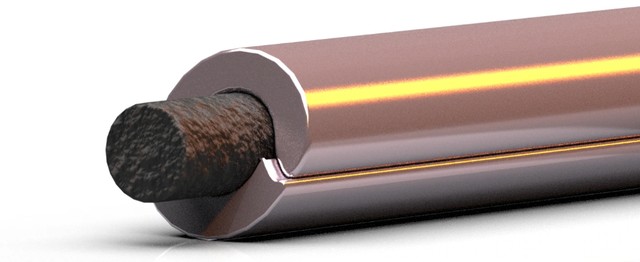
두 가지 소재 와이어 동시 공급으로
특수 혼합 합금 코팅(Pseudo-alloy) 생성
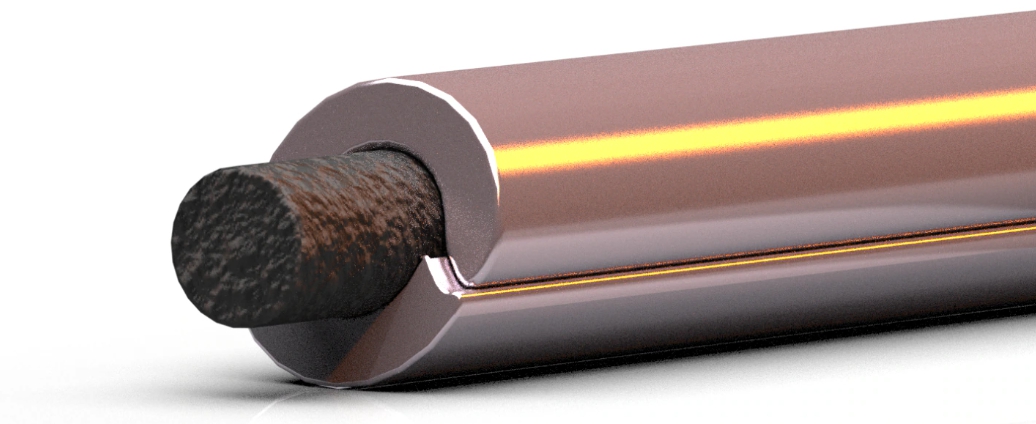
코어드 와이어 기술
WC·세라믹 등 고경도 소재도 코팅 가능,
극강의 내마모성 구현
Twin Wire Arc Spray, TWAS — 금속코팅
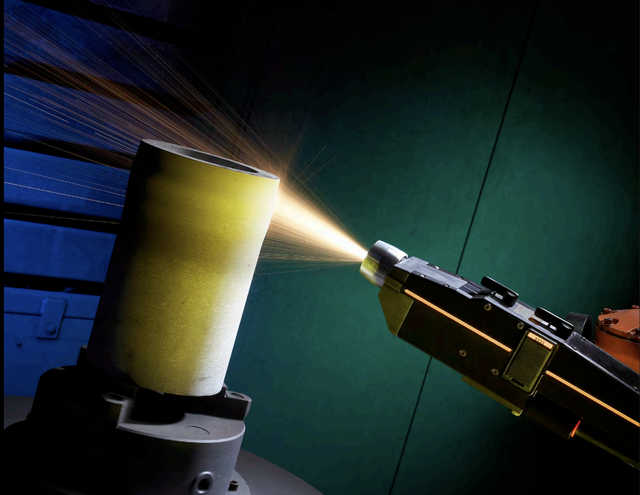
양극·음극으로 대전된 두 개의 금속 와이어를 교차시켜 4,000~6,000°C의 전기 아크를 발생시키고,
용융된 금속을 고압 압축 공기로 입자화하여 기재 표면에 고속 분사합니다.
분사된 입자는 충돌·냉각되며 치밀한 금속 코팅층을 형성합니다.
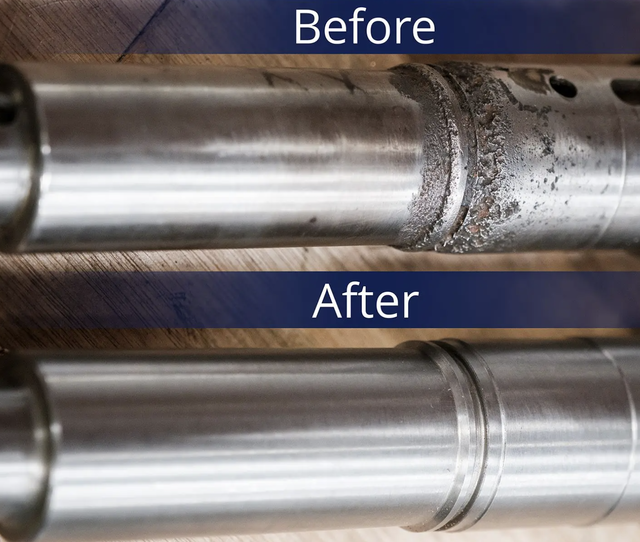
높은 생산성 · 낮은 운영 비용
연료 가스 없이 전기와 압축 공기만으로 작동,
열용사 중 증착 속도 최고
모재 열변형 최소화
모재 온도 100~150°C 이하 유지,
정밀 부품에도 안전하게 적용 가능
맞춤형 합금 코팅 구현
두 가지 소재 와이어 동시 공급으로
특수 혼합 합금 코팅(Pseudo-alloy) 생성
코어드 와이어 기술
WC·세라믹 등 고경도 소재도 코팅 가능,
극강의 내마모성 구현
Plasma Spray Coating (APS)
— 세라믹·금속 코팅
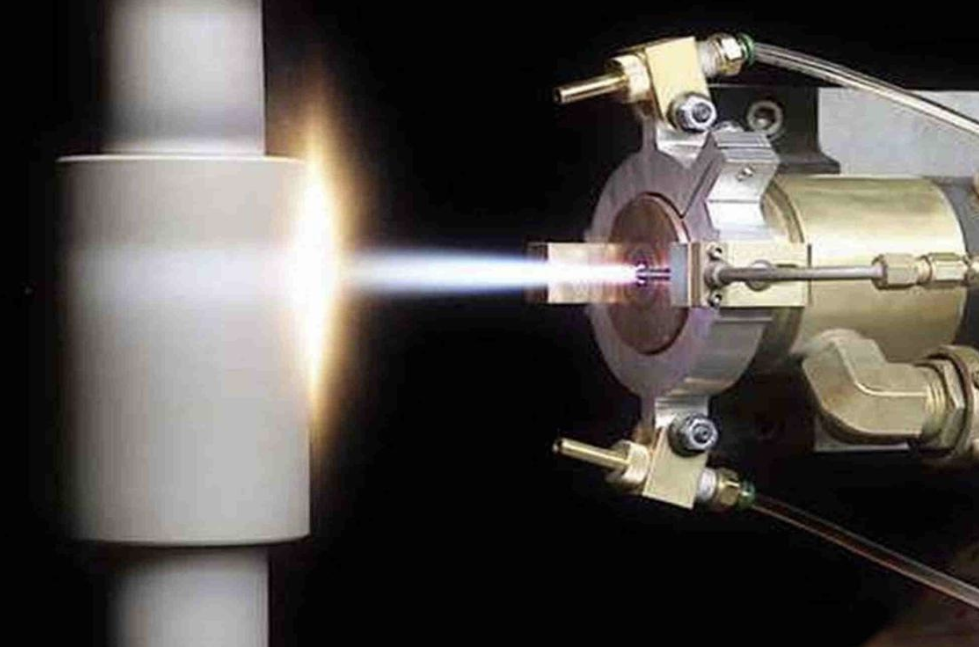
전기 아크로 가스(아르곤·질소·수소 등)를
이온화시켜 10,000~16,000°C의
초고온 플라즈마 제트를 발생시키고,
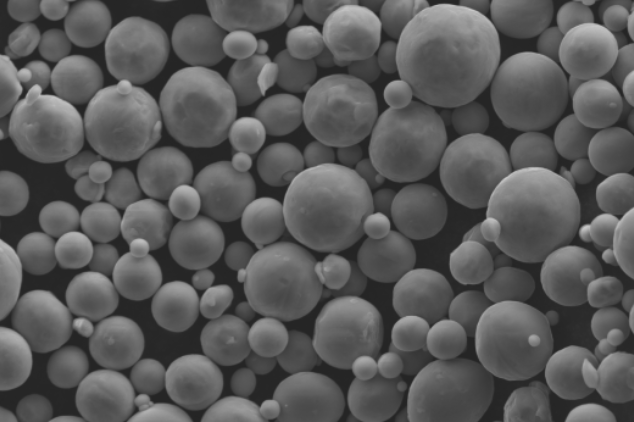
분말 소재를 주입하여 용융·입자화한 후
기재 표면에 고속 분사합니다.
분사된 입자는 충돌·급속 응고되며
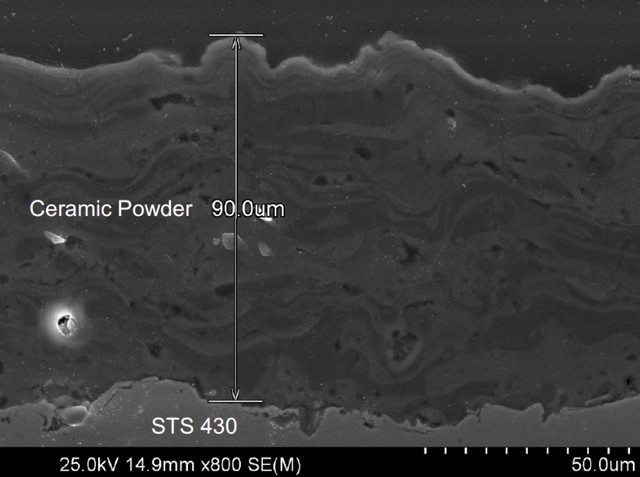
치밀한 라멜라(Lamellar) 구조의
코팅층을 형성합니다.
고융점 소재 코팅 가능
세라믹·텅스텐 등 융점 극히 높은 소재도
자유롭게 코팅
모재 열변형 없음
기재 온도 150~200°C 이하 유지하는
냉간 공정 특성
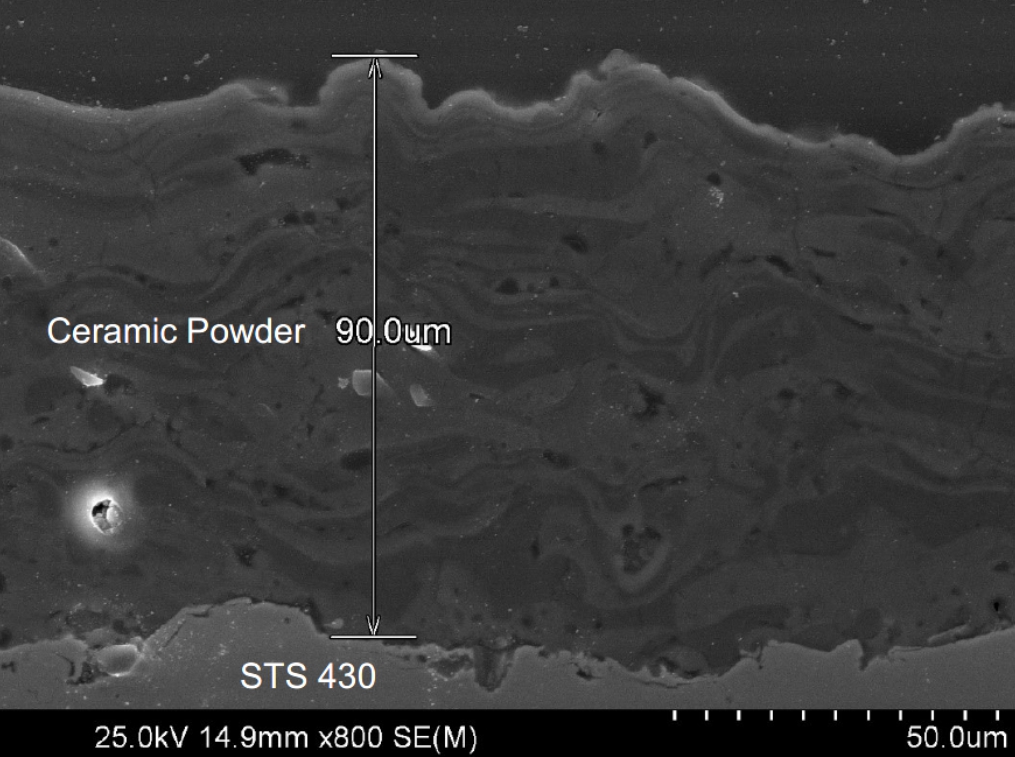
탁월한 코팅 품질
기공률 1~2% 치밀한 코팅층,
내마모·내부식·단열·절연 동시 구현
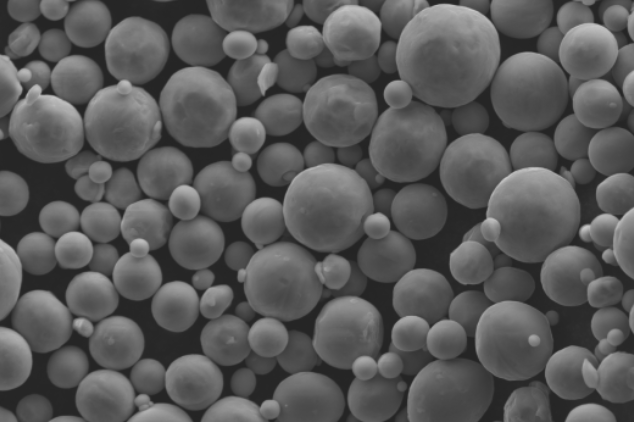
다양한 재료 코팅 가능
목적에 따라 세라믹, 금속, 서멧, 복합분말 등
다양한 분말을 사용할 수 있습니다.
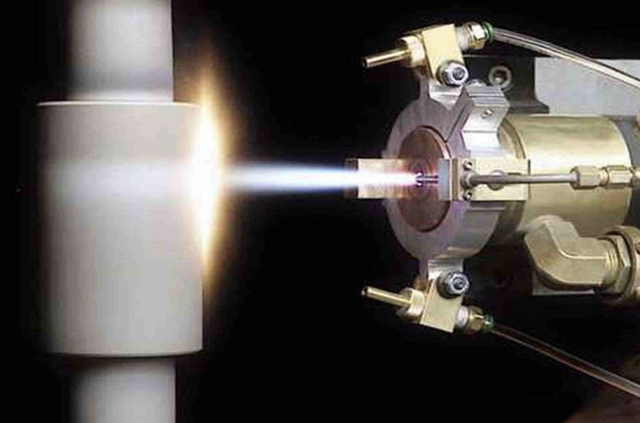
Plasma Spray Coating (APS) — 세라믹·금속 코팅
전기 아크로 가스(아르곤·질소·수소 등)를 이온화시켜 10,000~16,000°C의 초고온 플라즈마 제트를 발생시키고,
분말 소재를 주입하여 용융·입자화한 후 기재 표면에 고속 분사합니다.
분사된 입자는 충돌·급속 응고되며 치밀한 라멜라(Lamellar) 구조의 코팅층을 형성합니다.
고융점 소재 코팅 가능
세라믹·텅스텐 등 융점 극히 높은 소재도
자유롭게 코팅
모재 열변형 없음
기재 온도 150~200°C 이하 유지하는
냉간 공정 특성
탁월한 코팅 품질
기공률 1~2% 치밀한 코팅층,
내마모·내부식·단열·절연 동시 구현
다양한 재료 코팅 가능
목적에 따라 세라믹, 금속, 서멧, 복합분말 등
다양한 분말을 사용할 수 있습니다.